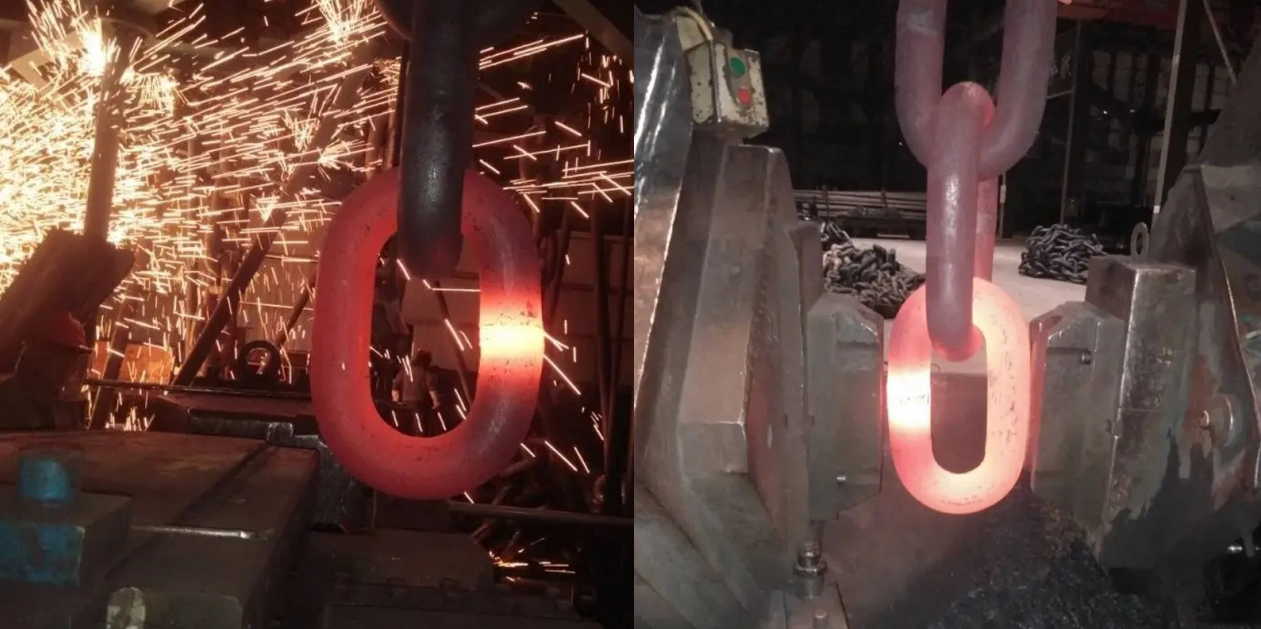
Johdatus laivojen ankkuriketjujen tuotantoprosessiin - Osa 2
IV. Lämpökäsittelyprosessi
1. Karkaisu ja karkaisu
- Ankkuriketjut täytyy karkaista 900 ℃ ja 600 ℃ lämpötilassa lujuuden ja sitkeyden lisäämiseksi.
- Tutkimukset osoittavat, että kulutuskestävyys on paras sammutettuna 860 ℃:ssa, kun taas karkaisulämpötilan nostaminen vähentää neulamaisen α-ferriittifaasin pitoisuutta ja muuttaa sementiitin levymäisestä rakeiseksi.
2. Lämpökäsittelyparametrien optimointi
- Karkaisun pitoaika vaikuttaa merkittävästi suorituskykyyn. Sillä on huomattava vaikutus, kun pitoaika on alle 30 minuuttia, mutta vaikutus pienenee, kun se ylittää 30 minuuttia.
- Lämpökäsittelylaitteiden on täytettävä vaatimukset, kuten hyvä lämmönsäilytyskyky, hyvä uunin lämpötilan tasaisuus ja monipistelämpötilan mittausjärjestelmä.
V. Laadun tarkastus ja todentaminen
1. Vetokoe
- Täydellinen ankkuriketjuosa (kutsutaan "laukauksiksi") on noin 27 metriä pitkä ja sille tehdään vetokoe, joka vaatii kymmenien tuhansien tonnejen voiman kestoa.
- Automaattinen vetokone venyttää kaikkia lenkkejä varmistaakseen, että lujuus täyttää standardit. Mikä tahansa rikkoutuminen missä tahansa vaiheessa aiheuttaa koko ankkuriketjun epäonnistumisen.
2. Tuhoamaton testaus
- Magneettihiukkasten testausta ja röntgenvirheiden havaitsemista käytetään paljaalla silmällä näkymättömien mikrohalkeamien havaitsemiseen.
- Ultraäänitestaus tutkii sisäisiä vikoja ankkuriketjun rakenteen eheyden varmistamiseksi.
3. Muut testit
- Korroosionkestävyystesti: Aseta ankkuriketju meriveteen 7 päiväksi ja tarkkaile pinnan ruostumisastetta.
- Hiilijauhetesti: Tunnista pienet halkeamat, jotka eivät näy paljaalla silmällä.