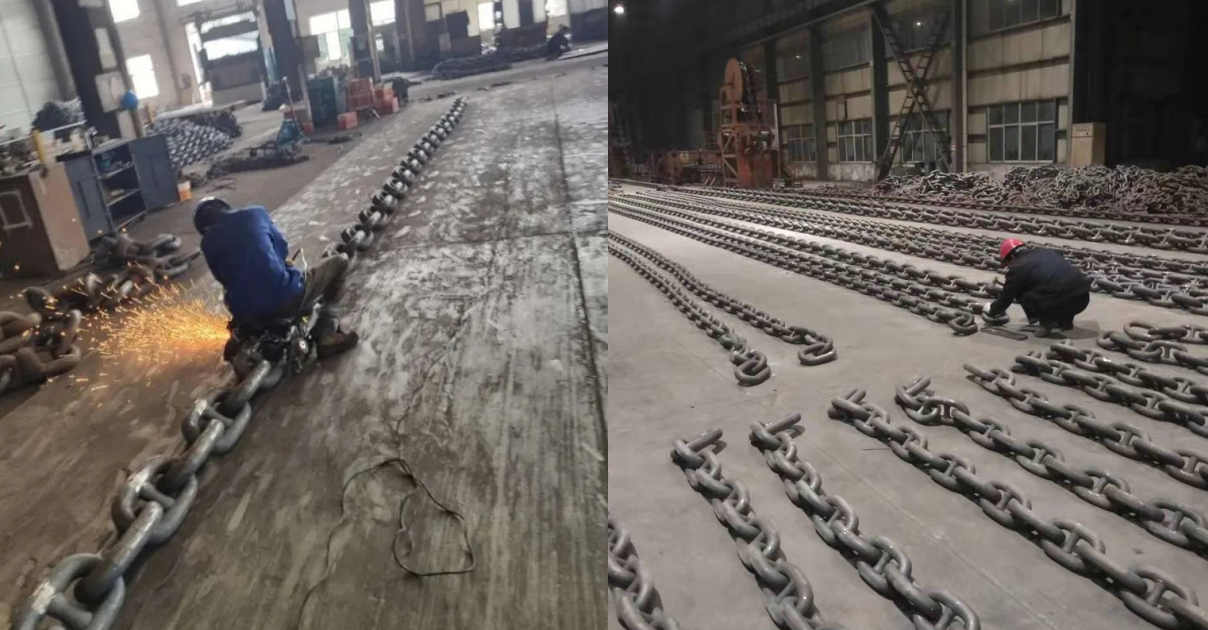
Johdatus laivojen ankkuriketjujen tuotantoprosessiin - Osa 1
Hiiliteräksisten laivanankkurien valmistus on pitkälle erikoistunut prosessi, joka sisältää useita tarkasti ohjattuja valmistusvaiheita. Raaka-aineiden valinnasta lopputuotteeseen se käy läpi kriittisiä vaiheita, kuten leikkaus, lämmitys, taonta, hitsaus, lämpökäsittely, laaduntarkastus ja korroosionestokäsittely. Jokaisen vaiheen on noudatettava tiukasti kansainvälisiä standardeja ankkuriketjun lujuuden, sitkeyden ja korroosionkestävyyden varmistamiseksi.
I. Raaka-aineen valmistelu ja leikkaaminen
1. Teräksen valinta
- Valuteräs on valittu päämateriaaliksi sen erinomaisen lujuuden ja korroosionkestävyyden vuoksi, joka täyttää laivojen käyttövaatimukset ankarissa meriympäristöissä.
- Yleiset teräsvaatimukset ovat 6 metriä pitkät ja halkaisijaltaan 120 millimetriä terästangot, jotka tulevat tehtaalle useiden kymmenien metrien lohkoina.
2. Tarkka leikkaus
- Siirrä suuria terästankoja siltanosturilla. Leikkaa terästangot automaattisahalla tarvittavan pituisiksi paloiksi, joista jokainen painaa yli 100 kiloa.
- Leikkausprosessin on varmistettava tarkkuus, jotta myöhempää taontaprosessia varten saadaan asianmukaisten eritelmien mukaisia raaka-aineita.
II. Takominen ja muovausprosessit
1. Lämmityskäsittely
- Leikatut teräsosat lähetetään induktiouuniin ja kuumennetaan yli 1500 ℃. Uunin sisällä oleva kohtaus muistuttaa "raivokasta auringonlaskua", jossa teräs hehkuu tulioranssin värisenä.
- Lämmityslämpötilaa on säädettävä tarkasti, yleensä välillä 530-600 ℃, jotta teräs olisi tarpeeksi pehmeää muotoiluun.
2. Taontaprosessi
- Lämmitetty teräslohko poistetaan mekaanisilla kiinnikkeillä ja asetetaan hydraulipuristimeen, joka käyttää tuhansia tonneja takomiseen.
- Teräs taivutetaan ison ketjulenkin alkuperäiseen muotoon ja tämä prosessi vaatii erittäin tarkan mittauksen ja kokeneita käyttäjiä.
- Poikittaispalkkien valmistus: Pienempi pyöreä teräs puristetaan taontalaitteiston läpi "pienen vyötäröisen" muotoon, joka toimii tukirakenteena ankkuriketjun keskellä.
III. Hitsaus ja kokoonpano
1. Ketjulinkkihitsaus
- Taivutetut ketjulenkkien liitännät hitsataan automaattisesti. Elektrodit puristavat liitosta yhteen, ja virta kulkee teräksen läpi muodostaen vastuslämpöä, joka sulattaa komponentit täydelliseksi kiinteäksi aineeksi.
- Hitsausprosessin aikana syntyy "kauniita rautakipinöitä". Noin 15 minuutin kuluttua kipinät sammuvat ja ketjulenkkien hitsaus on valmis.
2. Vaakasuora asennus
- Aseta valmistettu vaakasuora tanko ankkuriketjun renkaan keskelle, käynnistä puristussovitin kohdistamaan painetta ja upota vaakatanko syvälle ankkuriketjuun.
- Vaakapalkki on kiinnitetty tiukasti ankkuriketjun runkoon hitsaamalla, mikä varmistaa ankkuriketjun kokonaiskoon tarkkuuden ja muodon vakauden.